


Haberler
Ev / Haberler / Sektör Haberleri / Rotasyonel Kalıplama Nedir? Süreç, Malzemeler ve Kullanımlara İlişkin Tam Bir Kılavuz
Rotasyonel kalıplama, tanımlanması basit ve iyi yapılması çok daha zor olan işlemlerden biridir. Basit bir ifadeyle, toz eriyip iç duvarı kaplayana kadar bir fırının içindeki kalıbı yavaşça döndürerek plastik tozunu içi boş, kesintisiz parçalara dönüştürür. Kalın yeşil bir tankta su depoladıysanız, bir marina dubası boyunca yürüdüyseniz veya bir yol çalışma sahasında su dolu bir bariyeri geçtiyseniz, zaten rotasyonel kalıplanmış bir ürünle tanışmışsınızdır.
Bunu okuduğunuz yere bağlı olarak döner kalıplama, döner döküm veya döner kalıplama olarak da adlandırılan rotasyonel kalıplama, içi boş plastik ürünler yapmak için düşük basınçlı, yüksek sıcaklıkta bir işlemdir. Ölçülü miktarda ince öğütülmüş polimer, içi boş bir kalıp içine girer, kalıp kelepçelenir ve bir fırının içindeki iki dik eksen üzerinde döner.
Alet ısındıkça, toz yuvarlanır ve sıcak iç yüzeylere yapışır, tüm boşluk boyunca eşit bir yüzey oluşturana kadar katmanlar halinde erir. Kalıp daha sonra bir soğutma istasyonuna taşınır ve dönmeye devam eder, böylece parça sarkmak yerine şeklini korur. Yeterince soğuduğunda kalıp açılır ve parça tek bir dikişsiz ürün olarak ortaya çıkar.
Unutulmaması gereken bir ayrıntı var: Duvar kalınlığı, kalıbın kendisi tarafından değil, ne kadar toz doldurulduğuna göre belirlenir; bu nedenle tek bir alet çoğu zaman birden fazla kapasite üretebilir.
Parça ister 40 litrelik dozaj kovası, ister 10.000 litrelik depolama tankı olsun, her iş aynı sırayı takip eder.
Çevrim süreleri enjeksiyonlu kalıplamaya göre daha uzun sürer; boyuta ve malzemeye bağlı olarak genellikle yirmi dakika ila bir saat arasındadır, ancak kalıplama daha basit ve çok daha ucuzdur. Büyük bir içi boş parça için bu ödünleşim genellikle projeye karar verir.
Her plastik bu işleme uygun değildir. Reçinenin toz haline getirilerek ve uzun bir döngü boyunca ısıtılarak bozunmadan hayatta kalması gerekir, bu nedenle liste birçok kişinin beklediğinden daha kısadır.
Katkı maddeleri, baz reçine kadar önemlidir. Son kullanım için UV stabilizatörleri, renkli masterbatch ve antistatik maddeler seçilmektedir, çünkü on beş yıl boyunca güneşte duran bir tank, tuzlu suda duran bir şamandıradan farklı bir formülasyona ihtiyaç duymaktadır.
Sürecin çalışma şekli nedeniyle rotasyonel kalıplanmış ürünler tanınabilir bir dizi özelliği paylaşır.
En yakın iki akrabasının yanında rotasyonel kalıplamayı görmeye yardımcı olur. Aşağıdaki tablo bir kuraldan ziyade kaba bir kılavuzdur çünkü parça boyutu ve sipariş miktarı rakamları önemli ölçüde değiştirir.
| Süreç | Tipik duvar kalınlığı | Takım maliyeti | En uygunu |
|---|---|---|---|
| Rotasyonel kalıplama | 3 ila 12 mm, baştan sona eşit | Düşük ila orta | Büyük içi boş parçalar, düşük ila orta hacimler |
| Enjeksiyon kalıplama | 1 ila 4 mm, tasarıma göre değişir | Yüksek | Küçük, detaylı, yüksek hacimli parçalar |
| Şişirme | 0,5 ila 3 mm | Orta | Şişeler, kavanozlar ve ince kaplar |
Pratik özet: Kalın, dayanıklı duvarlı büyük bir içi boş parçaya ihtiyaç duyduğunuzda ve pahalı bir çelik aleti haklı çıkaramayacağınız zaman rotasyonel kalıplama kazanır. Milyonlarca üretilen küçük, son derece ayrıntılı bileşenler için pek uygun değildir.
Süreç büyük içi boş şekilleri çok iyi işlediğinden, döndürülerek kalıplanan parçalar çoğu insanın beklediğinden daha fazla yerde ortaya çıkıyor.
Su arıtma iyi bir örnektir. Koni tabanlı bir PE depolama tankı, korozyona dayanıklı kalın bir duvar, bütünleşik olarak oluşturulmuş bir koni ve sızıntı yapabilecek hiçbir bağlantı noktası olmayan tek parça halinde kalıplanmıştır.
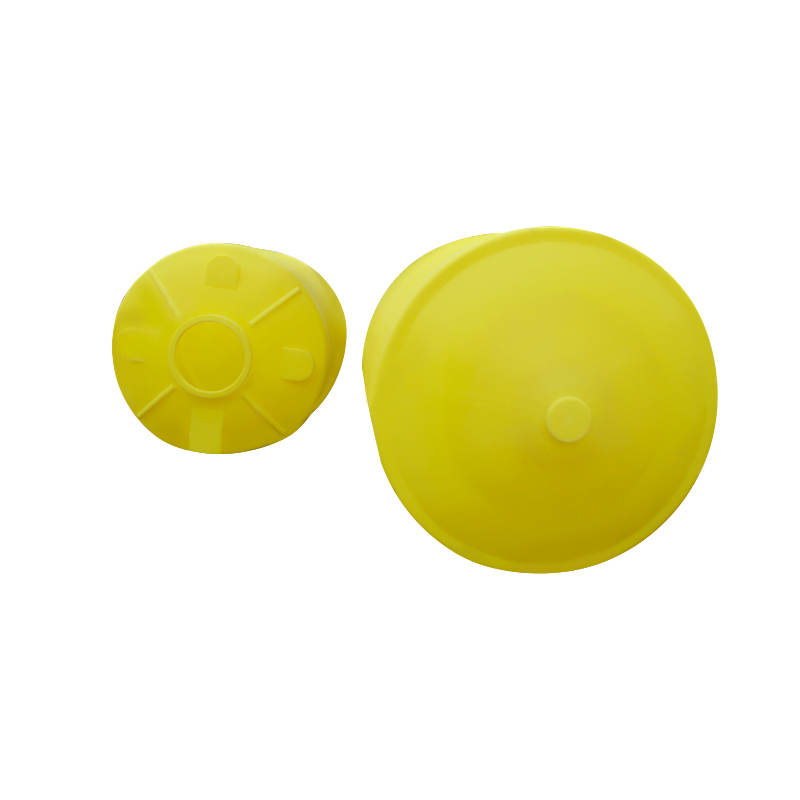 CPT-5000L Koni Tabanlı PE Depolama Tankı su arıtma, çevre koruma, elektronik, kimya endüstrisi, gıda, ilaç, inşaat ve diğer endüstrilerde kullanılır Ürünü Görüntüle →
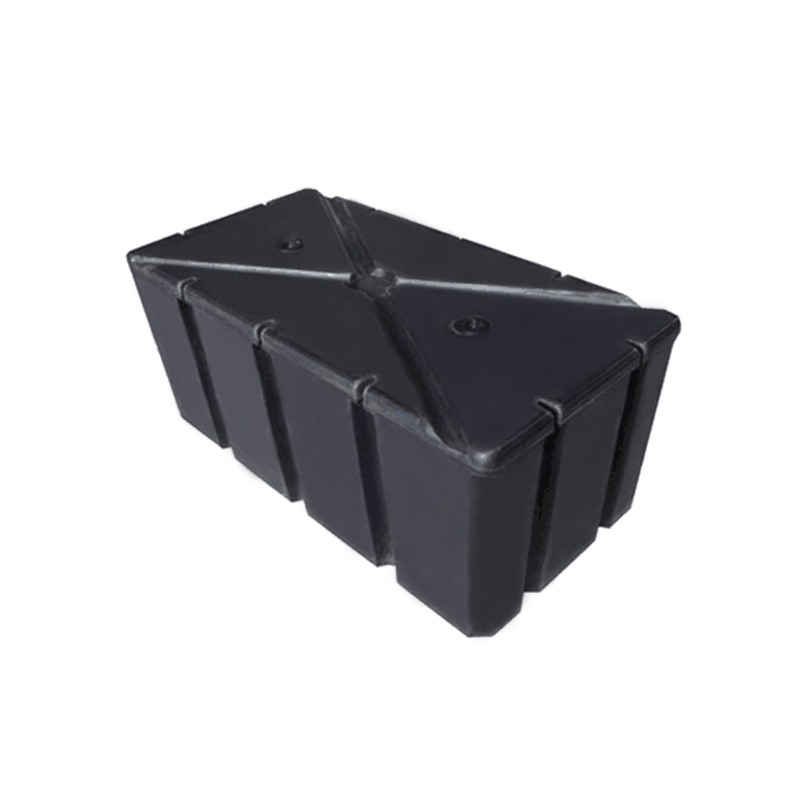
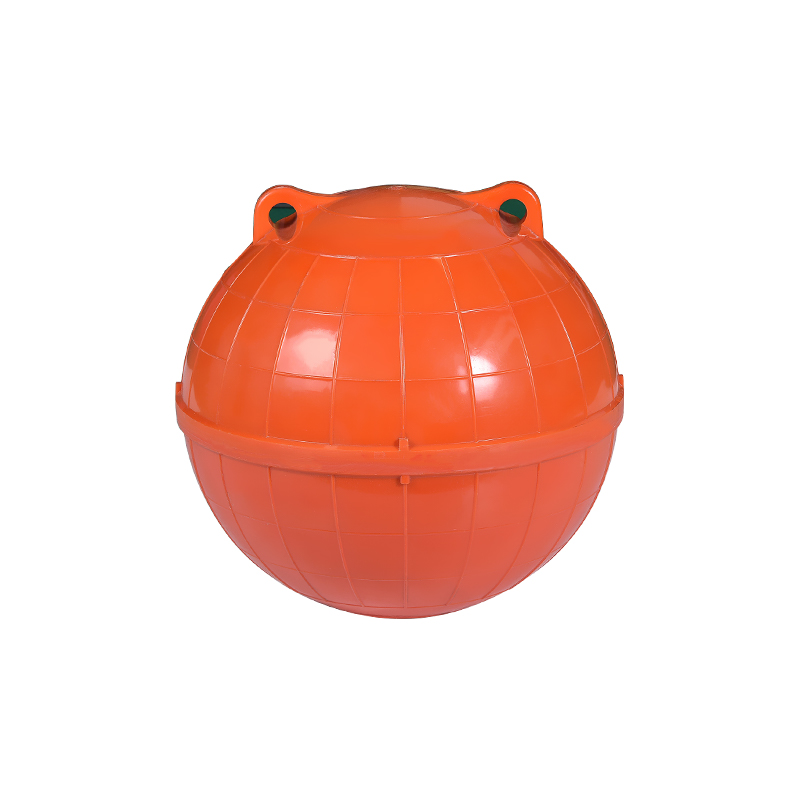
Yüzen ürünler de aynı mantığı takip ediyor. Polietilen tuzlu suda korozyona uğramaz, bu nedenle içi boş ve köpük dolu şamandıralar limanlarda ve balık çiftliklerinde yıllarca hizmet verebilir. Bu konuyu kısa bir yazımızda daha ayrıntılı olarak yazdık. LLDPE yüzer platformlar neden korozyona karşı dayanıklıdır? .
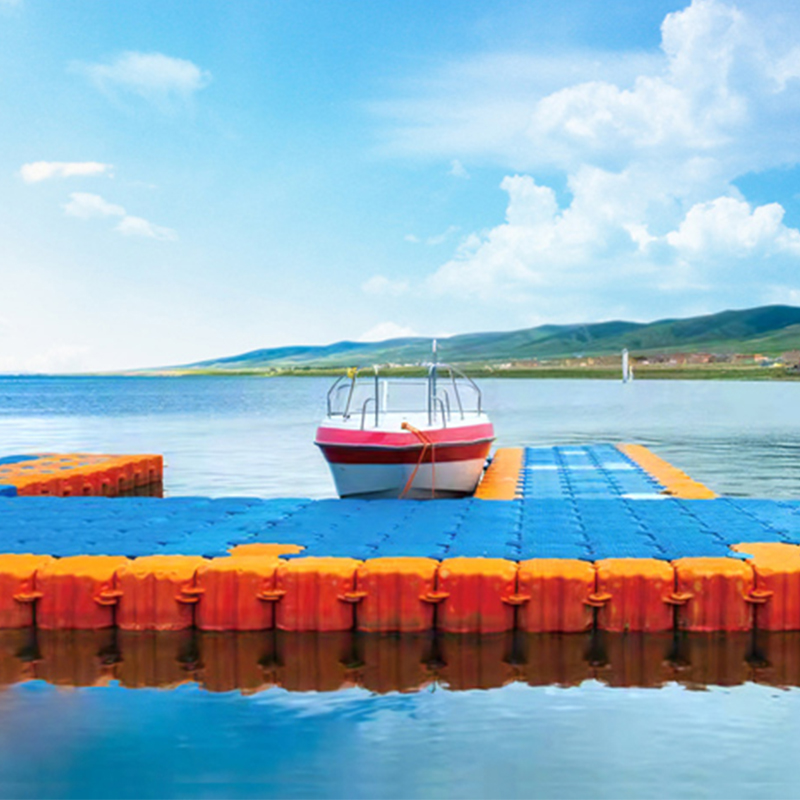 Rotomolding LLDPE Yüzer Platform Cixi Junyi Plastic Co., Ltd., kurulduğu 2007 yılından bu yana, rotasyonel kalıplamanın memleketi olarak bilinen Cixi, Zhejiang'da bulunmaktadır. Şirket stratejik... Ürünü Görüntüle →
Pek çok proje bir katalogdan başlamıyor. Bir taslakla, bir örnekle ya da hiçbir standart ürünün çözemeyeceği bir sorunla başlarlar. Bu durumlarda iş çizim tahtasında başlar: duvar kalınlığı, nervür düzeni, kesici uç yerleşimi ve kalıp ayırma çizgisine birlikte karar verilir, çünkü birindeki değişiklik genellikle diğerinde de değişikliğe neden olur.
Takımlama, rotasyonel kalıplamanın en bağışlayıcı olduğu yerdir. Alüminyum kalıplar, sert bir enjeksiyon aletinin bir kısmına mal olur, bu nedenle mütevazı bir ilk sipariş hala mantıklı olabilir ve hacimler arttıkça aynı kalıp daha sonra tekrar çalıştırılabilir. Geliştirme ve OEM çalışmaları yaptığımız işin büyük bir bölümünü oluşturuyor ve aşağıda daha ayrıntılı olarak ele alınıyor. özel döndürülerek kalıplanan parçalar ve OEM işleme .
Yakıt deposu tipik bir örnektir: kaynaklı bir montaj yerine tek bir gerilimsiz kalıplama olarak üretilen karmaşık bir dış şekil, iç bölmeler ve kalıplanmış bağlantı parçaları.
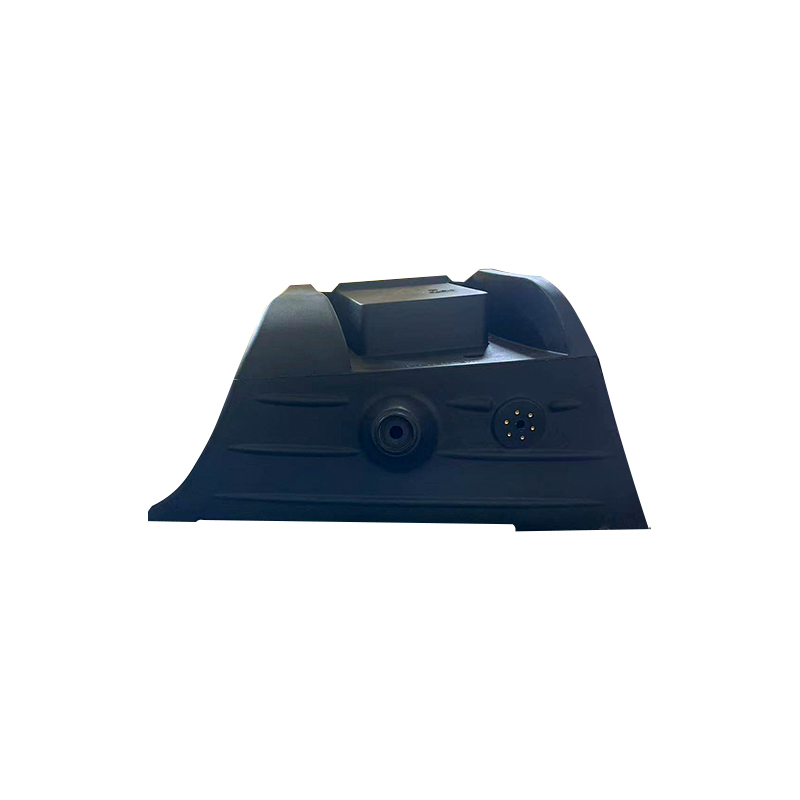 Rotomolding Plastik LLDPE Yakıt Tankı Sıvıları depolamak için kullanılan kaplar Ürünü Görüntüle →
2007'den bu yana, Çin'in doğu kıyısındaki insanların döner kalıplamanın memleketi olarak adlandırmayı sevdiği bir şehir olan Cixi'de, rotasyonel kalıplanmış ürünler üretiyoruz. Atölyemiz, Yuyao Kuzey yüksek hızlı tren istasyonundan yaklaşık iki kilometre ve Hangzhou Körfezi Köprüsü'nden yaklaşık on beş kilometre uzakta bulunuyor; bu da ziyaretleri ve sevkiyatları kolaylaştırıyor.
Yıllar geçtikçe zanaatın çoğunun kimsenin görmediği ayrıntılarda yattığını öğrendik: tozun ne kadar eşit şekilde doldurulduğu, kalıbın ne kadar yavaşça soğutulduğu ve alet tamamlanmadan önce bağlantı parçasının ne kadar dikkatli yerleştirildiği. Bu seçimler bir tankın on beş yıl mı yoksa beş yıl mı dayanacağını belirler. Kendi kalıplarımızı üretiyoruz, standart su arıtma ve su ürünleri ürünleri üretiyoruz ve henüz var olmayan bir şeye ihtiyaç duyan müşterilerimize özel çalışmalar yapıyoruz.
Dolayısıyla soruyu doğrudan yanıtlamak gerekirse: rotasyonel kalıplama, plastik tozunu 40 litrelik dozaj kovasından 10.000 litrelik depolama tankına kadar içi boş, dikişsiz, stressiz ürünlere dönüştüren düşük basınçlı bir işlemdir. Bu en hızlı veya en hassas yöntem değildir, ancak makul hacimlerde üretilen büyük, sağlam, su geçirmez parçalar için çok az işlem buna yaklaşabilir.

 wuyuqiao köyü, Henghe Kasabası, Cixi Şehri, Zhejiang Eyaleti
 +86-15257871220
 [email protected]
